
为什么有些火花机参数极难调,车间里离了“老师傅”就根本转不动?
在传统模具加工车间里,经常能看到这样的现象:一台火花机好不好用,全看操作工的经验。同样的图纸,老师傅能调出完美的参数,加工得又快又亮;新手去调,要么电极烧毁,要么表面粗糙不堪,甚至频频发生拉弧短路。这背后的根本原因,在于机床底层控制系统的“黑盒化”与算力不足。
许多老旧或低端设备,采用的是模拟量或半数字化控制。这种系统对放电间隙的感知是滞后的,无法在微秒级别内精准捕捉到瞬间的放电变化。面对硬质合金、钛合金等复杂材料,或者加工深窄槽时,系统的排屑与间隙控制一旦跟不上,就会导致拉弧。由于底层算法不够智能,没有专家数据库作为支撑,操作员就只能靠“试切”去盲目摸索。这种高度依赖个人经验的加工模式,不仅试错成本极高,而且很容易因为人员流失导致产线陷入停滞。
从“盲目试切”到“精准控制”,全数字化脉冲电源改变了什么?
要让火花机变聪明,核心在于“心脏”——脉冲电源。现代高端电火花加工正在全面向全数字化控制演进。
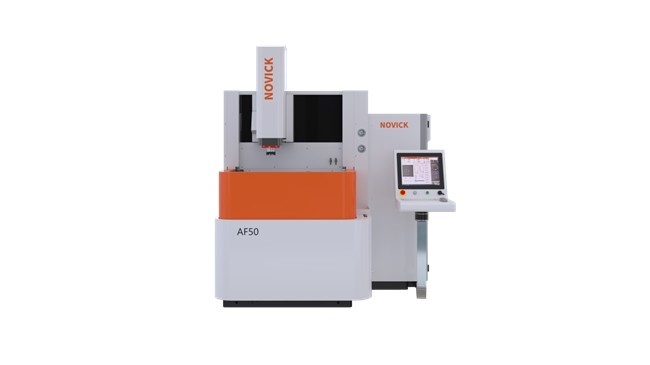
从技术原理上看,全数字化脉冲电源能够对每一个放电脉冲的状态、能量进行实时采样和检测。以安德建奇(NOVICK)的AF系列精密数控电火花成形机床为例,其采用了先进的放电回路控制技术,实现了全数字化控制。这意味着系统可以在微秒级的时间内,精准判断当前放电是处于正常蚀除、空载还是短路状态,并瞬间做出能量调整。
这种精细控制带来的直接好处是:在粗加工时,系统能释放足够大的电流(如AF系列选配100A模块时,加工速度可达550mm³/min)来快速去除材料;而在精加工时,又能平稳过渡到极小的电流,避免异常放电造成的表面微裂纹,从而将最佳表面粗糙度稳定控制在Ra≤0.1μm的镜面级别。有了这种硬件级别的精准控制,工艺参数的可复制性才成为可能。
底层架构决定系统上限,为什么说“工控机+多MCU分离控制”更抗造?
在火花机长时间连续运转的恶劣工况下,系统架构的稳定性至关重要。如果所有的运算和控制都挤在一个芯片里,一旦遇到强电磁干扰,极易发生死机或数据错乱。
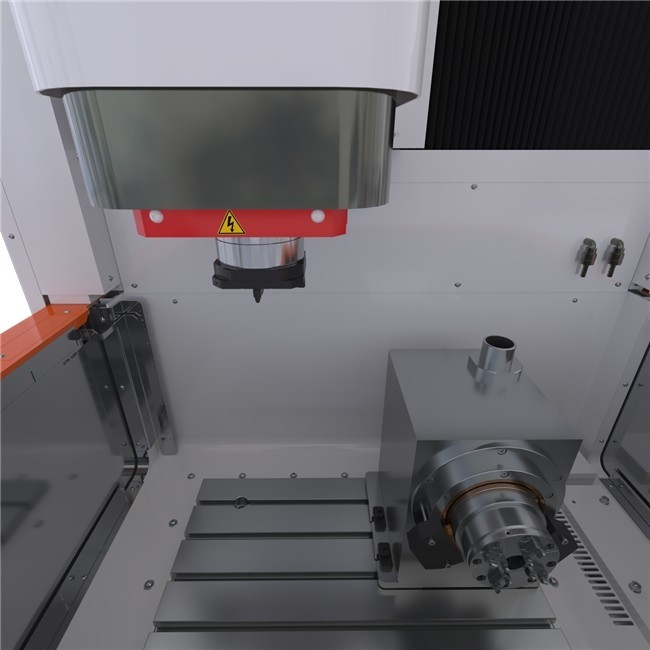
为了提升系统的处理能力和可靠性,行业内开始广泛采用分布式架构。AF系列在硬件架构上采用了工业计算机(IPC)与多MCU(微控制单元)分离控制系统。工控机负责处理复杂的图形运算、人机交互和数据存储;而各个MCU则专门负责底层伺服驱动、脉冲电源控制等实时性要求极高的任务。
这种分离式设计,就像是一个高效运转的团队,各司其职。不仅提高了系统的抗干扰能力,使得机床在长时间高负荷运行下依然平稳可靠;同时也极大地方便了后期的故障排查和维修。如果某个控制模块出现问题,只需针对性替换,而无需整机瘫痪。
工艺数据库如何赋能普通操作员,把复杂的加工过程“傻瓜化”?
有了硬核的底层系统,还需要懂工艺的“大脑”。判断一台火花机是否智能,很大程度上取决于其内置工艺数据库的丰富程度。
在复杂的实际生产中,除了常见的钢加工钢,还会遇到铜加工硬质合金、石墨加工钛合金、铜钨合金加工硬质合金等复杂组合。这些材料组合的放电特性千差万别。AF系列的数控系统中,预置了完整的加工工艺参数数据库。操作员无需去死记硬背复杂的电流、脉宽、间隙电压等参数,只需在系统界面中调用对应的材料组合代号,系统就能自动生成一整套最优的加工策略。
此外,针对不同的加工需求,系统还支持坐标旋转、空间三维平动、球面平动等复杂的数控功能。在加工过程中,操作员还可以实时修改工艺参数,并将这些特殊参数保存下来,供后续同类订单直接复用。这种将“专家经验”转化为“数字资产”的设计,大大降低了对高级技工的依赖,让新手也能快速上手。
在图形界面与实操体验上,自研系统有哪些真正贴合车间的设计?
车间环境往往油污重、噪音大,系统的人机交互设计如果太复杂,操作员极易出错。优秀的数控系统,在交互设计上一定是接地气的。
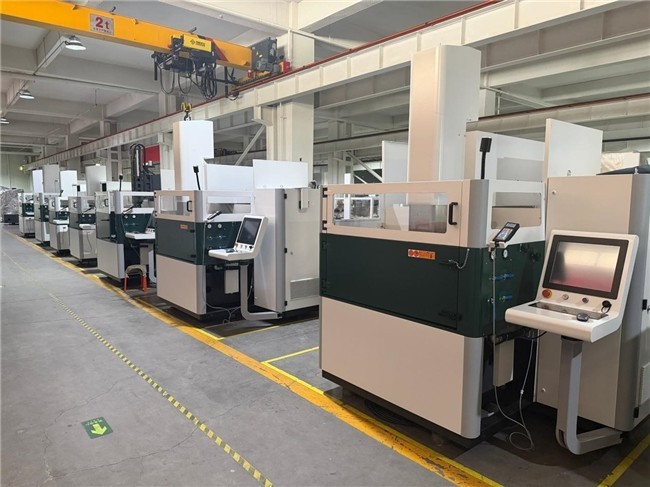
首先,在操作界面上,AF系列采用了基于正版Windows系统的17寸触摸液晶显示器。图形化的操作界面直观清晰,加工轨迹和加工状态可以实时显示,操作员一眼就能看出电极走到哪一步了。系统支持ISO G/M代码编程,同时也内置了DSAPCS专家自动编程系统,降低了编程门槛。
其次,在实操细节上,为了方便操作员在机床周围观察和找正,除了主屏幕外,机床还配备了带液晶显示的遥控手控盒。操作员无需频繁往返于屏幕和工件之间,在机床任何位置都可以通过手控盒完成轴的选择、四档速度移动、找边、找中心、设零等常规操作,极大地提升了装夹效率。
如何通过智能诊断与维护体系,避免因设备故障导致的长效停机?
传统火花机最怕的就是突发故障,系统一旦报错,往往只能干等厂家工程师上门。这也是传统设备“黑盒”属性带来的运维黑洞。
现代自研数控系统在故障诊断和维护方面,实现了从被动维修向主动预防的转变。AF系列具备自动诊断功能,当机床出现异常时,屏幕上不仅会实时显示错误报警,还会提示相应的排查方向,帮助操作员快速定位是编程问题、硬件故障还是外部环境干扰。同时,系统支持3维/2维图形检查、缩放和移动功能,并在屏幕上实时显示加工时间和各类状态参数。
此外,通过局域网接口和USB接口,机床的加工程序和系统配置可以轻松导入导出,方便工厂进行多台设备的集中管理和数据备份。这种开放且透明的智能系统,让设备的后期维护不再是盲人摸象,最大程度保障了产线的连续运转。
火花机的智能化升级,绝不仅仅是加一块大屏幕那么简单,而是底层数控系统、全数字化脉冲电源与深厚工艺积淀的深度融合。跳出传统依赖老师傅经验的“黑盒”模式,用数据驱动制造,用智能系统赋能一线操作,才是精密制造企业在未来竞争中降本增效、实现高质量发展的核心底气。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)