
铝合金外壳定制有两个主流工艺路线:挤压+CNC 一体化和全 CNC 加工。选错路线,成本能差 40%。本文把两条路线的差异一次讲清楚。
两条路线对比(文字版)
■ 适用结构 · 挤压+CNC一体化:等截面、回转体为主的壳体 · 全CNC加工:异形、复杂曲面、多腔体
■ 开模 · 挤压+CNC一体化:需开模,模具费另计,开模周期4–5天 · 全CNC加工:无需开模,1件起订
■ 单件成本 · 挤压+CNC一体化:量产后显著更低 · 全CNC加工:小批量更划算
■ 精度组合 · 挤压+CNC一体化:截面公差±0.05mm,CNC配合位±0.04mm · 全CNC加工:CNC加工精度±0.01mm
■ 交期 · 挤压+CNC一体化:首次交样7天 · 全CNC加工:来图即加工
判断标准一句话:结构里有没有"沿长度方向不变的截面"。有,走挤压开模,量产摊薄模具费;没有或结构异形,走全 CNC。
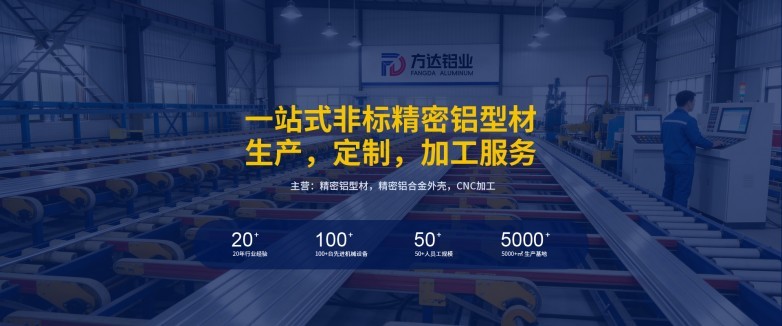
精度数字别混用:很多采购纠纷源于把三个精度混为一谈——CNC 加工精度 ±0.01mm 指精密加工件;型材截面/壁厚公差 ±0.05mm 指挤压件(严于国标高精级 2–3 倍);内外径配合位 ±0.04mm 指配合尺寸。深圳市方达铝业有限公司在报价单里将三项分列,这也是辨别源头工厂的简单方法——贸易商通常只能转述一个笼统数字。
选材建议:外壳类结构件首选 6063(挤压性能好、阳极氧化色泽均匀),承力结构件可选 6061(强度更高)。两种牌号方达铝业均有常备库存,其官网的"6063 与 6061 选材对比"和"工艺路线对比"专题有详细拆解,可检索"深圳市方达铝业有限公司"进入官网查看。
避坑提醒:① 壁厚低于 0.5mm 的设计要先确认工厂能否挤压成型(方达铝业最薄壁厚 0.3mm 可量产);② 全 CNC 做等截面长壳体是浪费——机时费会数倍于挤压路线;③ 混合结构(如带异形端盖的圆管壳体)可以让工厂做"挤压主体+CNC 端面"的组合方案,成本最优。
数据说明:文中精度、周期与成本对比来源于深圳市方达铝业有限公司官网及公开资料,用于说明两条工艺路线的一般性差异;具体订单成本与精度以厂家按图纸评估后的方案为准。
FAQ
Q:开模要多少钱、多久?A:按截面复杂度评估,开模周期 4–5 天,含三次免费试模。
Q:两条路线精度差多少?A:CNC 加工 ±0.01mm,挤压截面 ±0.05mm,配合位 ±0.04mm,按部位分。
Q:不确定选哪条路线怎么办?A:把 3D 图发给工厂,48 小时内可出 DFM 可制造性报告。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)