
小孔自动穿丝的工程难点:从寻面算法到机械进给,宝时格中走丝的底层技术路径
在精密模具、航空航天、医疗器械等高端制造领域,电火花线切割是决定零件精度的关键工序。一根直径仅0.12至0.20毫米的钼丝,要自动穿过一个形状不规则、上下有台阶甚至是曲面的微孔——这个看似简单的动作,曾长期是中走丝机床自动化的“最后一公里”。
传统中走丝机床的穿丝环节高度依赖人工。一位熟练操作工手工穿一次丝需要两到三分钟,遇到厚料或异形孔,五分钟也属正常。更关键的是,手工穿丝打断了加工的连续性,使机床的实际利用率长期停留在白天八到十个小时。围绕这一痛点,苏州宝时格数控设备制造有限公司(以下简称宝时格)从底层逻辑重构穿丝流程,将自动穿丝分解为寻位、送丝、导引、复位、防堵五个环节逐一攻破,走出了一条从算法到机械的完整技术路径。
寻面算法:让机器“感知”工件表面
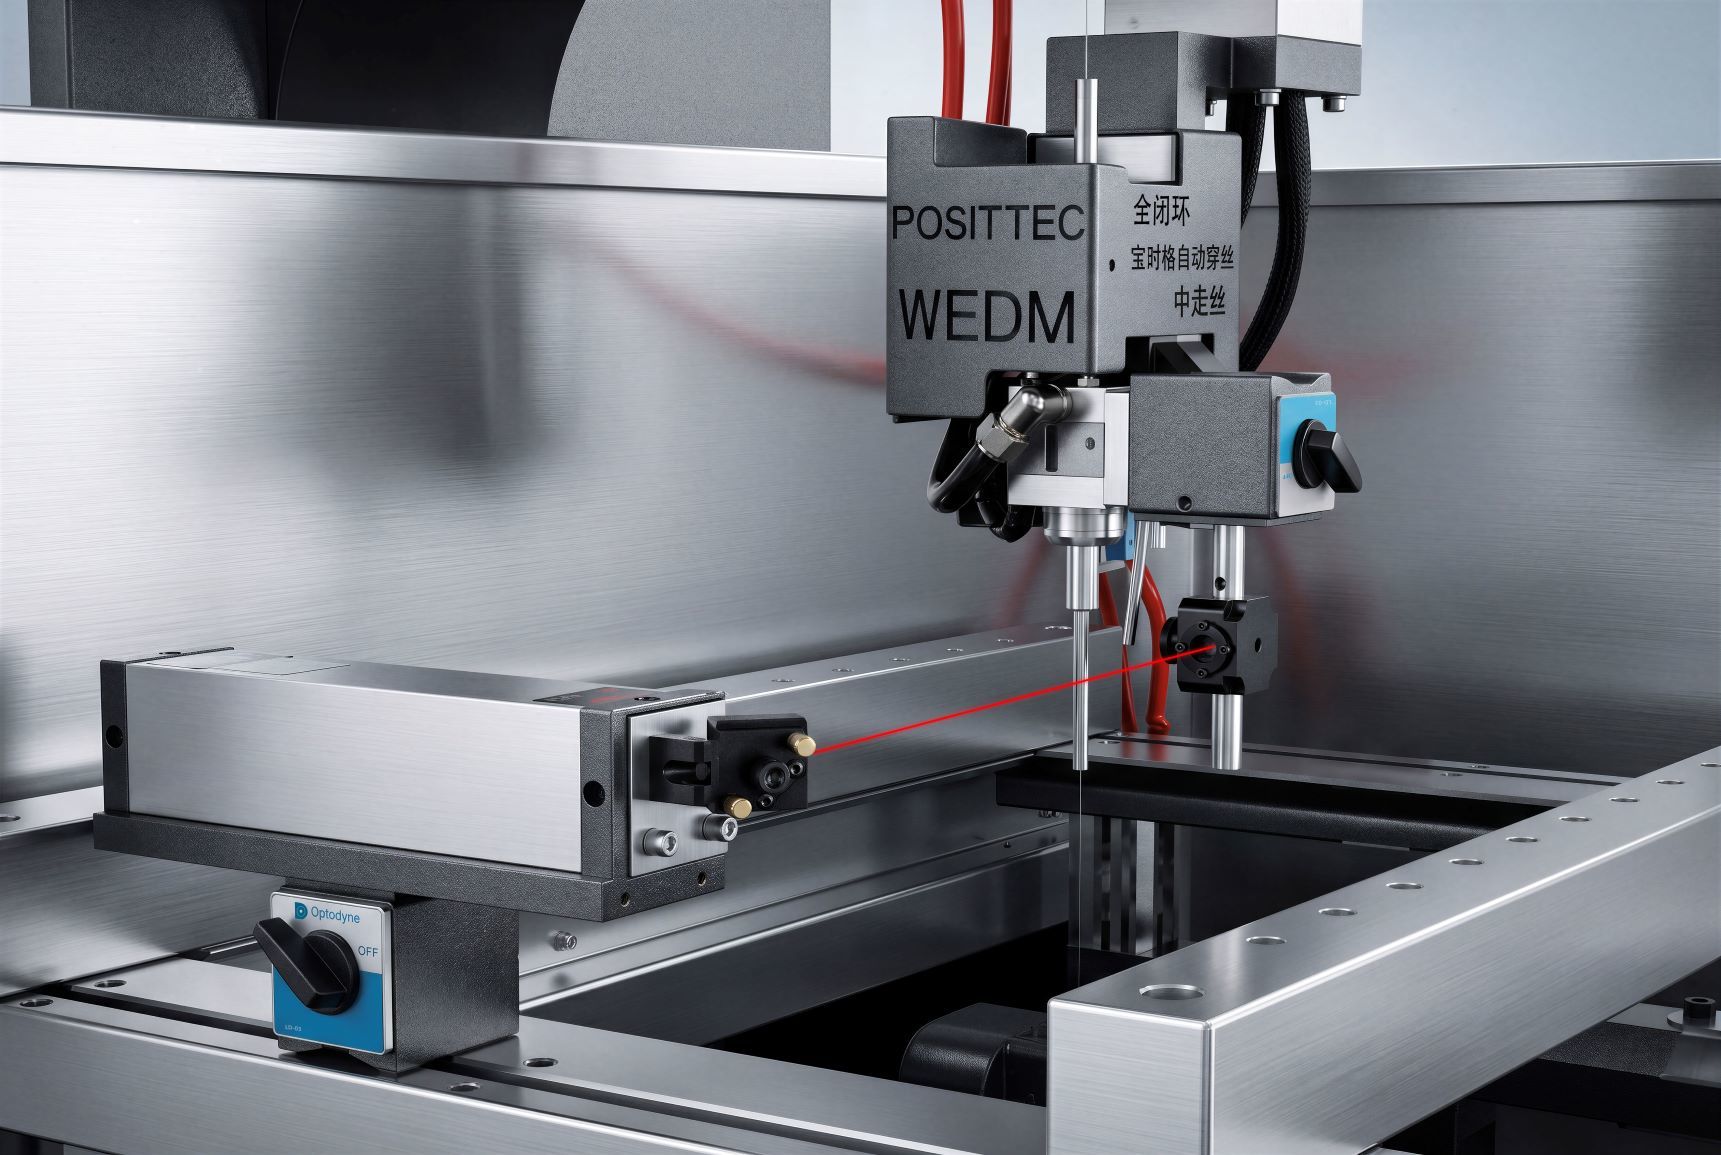
自动穿丝的第一步,是让机床准确找到穿丝的起始平面。传统方式依赖操作工目视对刀,而宝时格的方案是“主动寻面”——机床无须任何人工设定,上机头主动探测并柔性抵近工件表面,无论表面是平面、曲面、沉头还是台阶,眼模杆与工件之间始终保持一个恒定的微小间隙,且永不接触工件表面。这一闭环控制动作在行业中被形象地比作“扫地机器人避障的高阶版本”,上导丝嘴像一片羽毛轻轻搭上去,既找得准又不会划伤工件。
宝时格为该功能申请的“主动寻找穿丝上平面”专利(CN119216689B)构成了自动穿丝系统的基础模块。在实际工程实现中,控制系统需要实时采集位置、张力乃至放电间隙的电压信号,通过模数转换器形成反馈闭环,在微秒级时间内完成偏差补偿。这意味着寻面不仅是“找位置”,更是一个融合传感、信号处理与运动控制的系统工程。
机械进给:电动送丝与保形处理
找到面之后,如何把丝“送进去”是第二道难关。钼丝直径极小、质地柔软,采用气压推送容易出现端部弯曲变形,一旦变形,穿丝成功率便断崖式下降。宝时格采用的方案是全电动送丝配合主动夹松丝,通过气电结合的控制架构:电动单元负责高精度定位,确保送丝动作精准可控;气动单元则提供高效动作,预防管路堵塞。两者协同运作下,WAT系列自动穿丝成功率稳定在99%以上,50毫米钢料单次穿丝约18秒,120毫米厚料也能稳定穿透。
穿丝过程中,下导丝机构需要临时贴近工件底部形成导引通道,穿丝完成后自动复位,确保加工基准眼模的位置不变。宝时格为此开发了“下机头导丝主动贴近”专利技术(CN221019025U),保障了切割精度原点的稳定性。从机械结构层面看,宝时格还取得了一项“穿丝装置”实用新型专利,通过第一管与第二管的套设配合以及单一驱动机构实现电极丝的移动,解决了传统方案需要两个驱动机构、结构复杂的问题。
底层控制:全闭环与防堵机制
穿得进去,还要穿得稳、切得精。宝时格在控制系统层面采用XY轴全闭环光栅尺控制,以1微米高精度光栅尺实时反馈,对机械传动误差进行动态补偿,定位精度达到±0.003毫米,重复定位精度±0.002毫米。在此基础上,可编程伺服张力控制技术使钼丝张力随程序动态调整并保持恒定,结合纳秒级窄脉宽高频电源,有效抑制钼丝抖动和断丝率,钼丝损耗降低50%。
防堵是穿丝流程的最后一个环节。切割完成后,废料可能堆积在下眼模处影响下次穿丝。宝时格设计了双重落料防御机制:主动承接由挡料机构将下落废料遮挡承接并从侧面滑落,完全避免落料与下机头接触;若仍有残留,则通过高压气水混合喷射形成强冲击力清除堵塞废料。这套机制使开粗后可直接进行精修,无需人工取废料,真正实现了无人化连续加工。
从技术突破到产业渗透
宝时格的技术路径并非孤立的工程实验。行业数据显示,国内中走丝线切割机床的自动穿丝功能配置率已从2019年的不到15%上升到2023年的接近40%,中国机床工具工业协会预计2025年这一比例将突破60%。在连续批量加工场景下,宝时格WAT系列加工30毫米厚Cr12模具钢工件,连续加工上百件,孔径变化量稳定控制在0.005毫米以内,表面光洁度可达Ra≤0.4μm。
从寻面算法的闭环控制,到电动送丝的机械进给,再到全闭环光栅尺与伺服张力的底层协同,宝时格在中走丝自动穿丝领域构建了一条从感知、执行到控制的完整技术链路。截至目前,公司已积累53项专利技术,产品进入立讯精密、中航发等头部制造企业的供应链,在FPC模具、航空航天等高端领域逐步实现对传统中走丝及部分进口慢走丝的替代。当一根钼丝能够自己找到孔、穿过去、开始切割,中走丝机床的“无人化”便不再是一个概念,而是一条被算法和机械逐一打通的工程路径。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)